常见问答:汽车排气管挂钩生产工艺相关问题
常州辉廷机械有限公司 · 数控线材成型设备专业厂商
本栏目聚焦汽车排气管挂钩的成型工艺对比、设备选型建议,帮助汽配线材加工厂快速了解一体化成型方案的价值与适配场景。
Q1:传统生产汽车排气管挂钩的三道工序模式,有哪些难以解决的弊端?
当前国内多数线材加工厂生产汽车排气管挂钩,仍采用切断下料—端部镦头—折弯成型的三道分体工序模式,需三台独立设备分步作业,在当前汽配行业的质量要求下,存在四项原理性缺陷:
精度难以达标:三次独立装夹会产生累计定位误差,成品尺寸公差通常在±0.3~0.5mm,难以满足汽配行业±0.15mm的通用公差要求;同时工序转运易造成工件表面划伤,外观不良率高。
生产效率偏低:单批次产品需三次上下料、三次设备调试,工序间物料转运、等待时间占总生产时长的30%以上,设备综合稼动率普遍低于60%,产能释放高度依赖人工流转速度。
质量追溯困难:多工序分散生产模式下,不良品难以精准定位偏差来源,过程能力指数CPK值难以稳定达到1.33以上,无法适配高端汽配订单的过程管控要求。
空间利用率低:三台独立设备加物料周转区、半成品存放区,单条产线占地面积约15-20㎡,车间有效产能密度不足50%,不利于精益化产线布局。
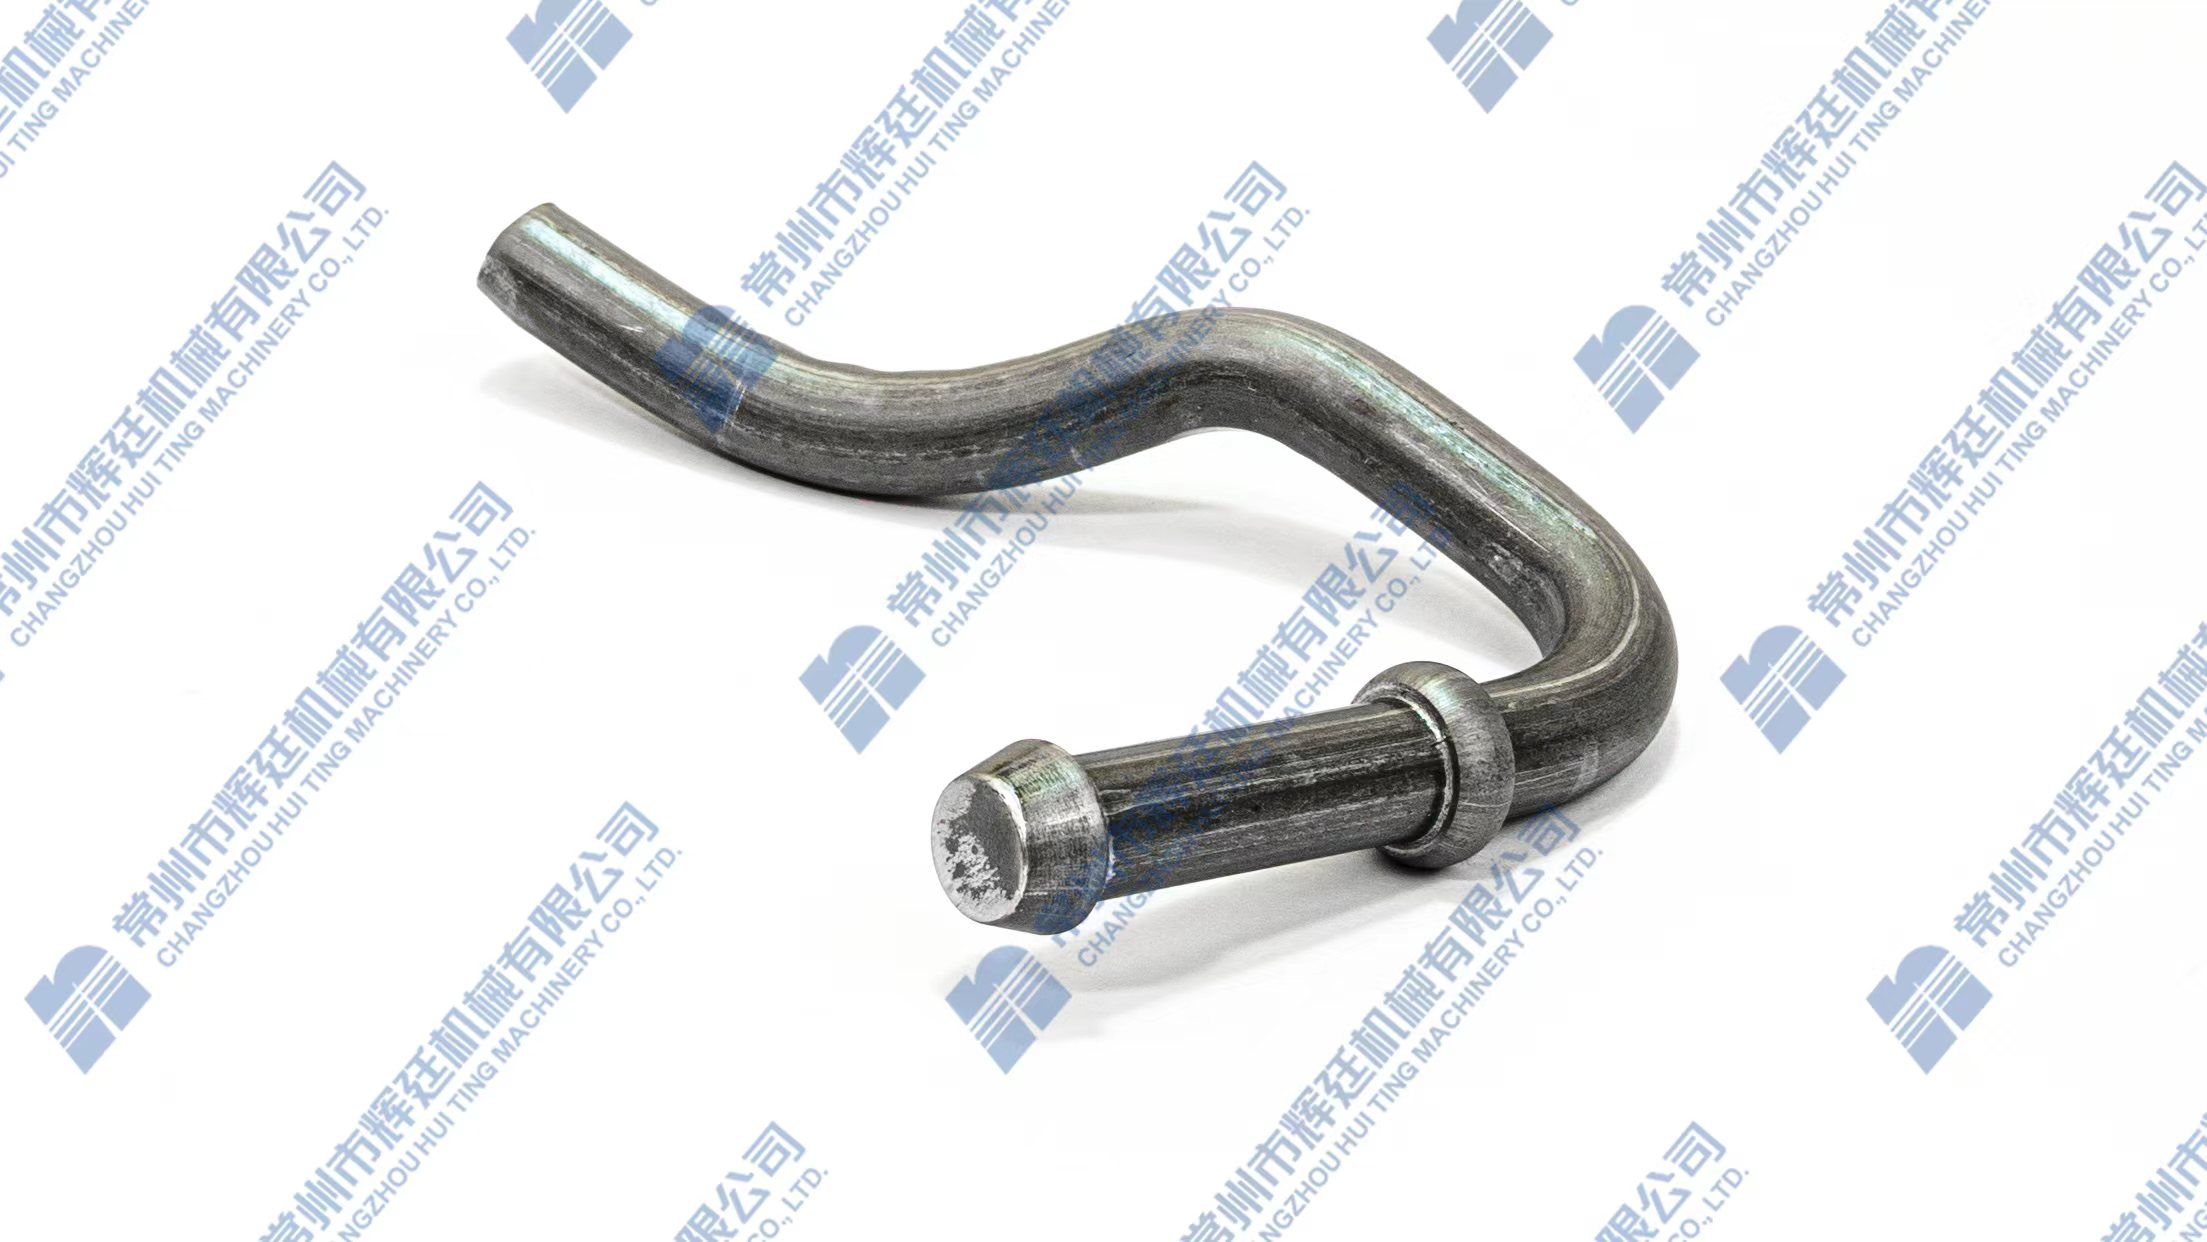
Q2:针对排气管挂钩这类带镦头的线材工件,有没有更高效的一体化成型方案?
有。数控3D镦头折弯一体机就是针对这类工件的工艺升级方案,核心是从工艺根源上实现全工序连续成型,彻底消除分体工序的误差累积与效率损耗。
以辉廷机械HT-3D-DT8120镦头折弯一体机为例,设备集成伺服送料、冷镦工位、多轴伺服折弯机构于一体,线材从进料到成品出料全程一次装夹完成,无需二次定位,可一站式完成排气管挂钩的全流程加工。
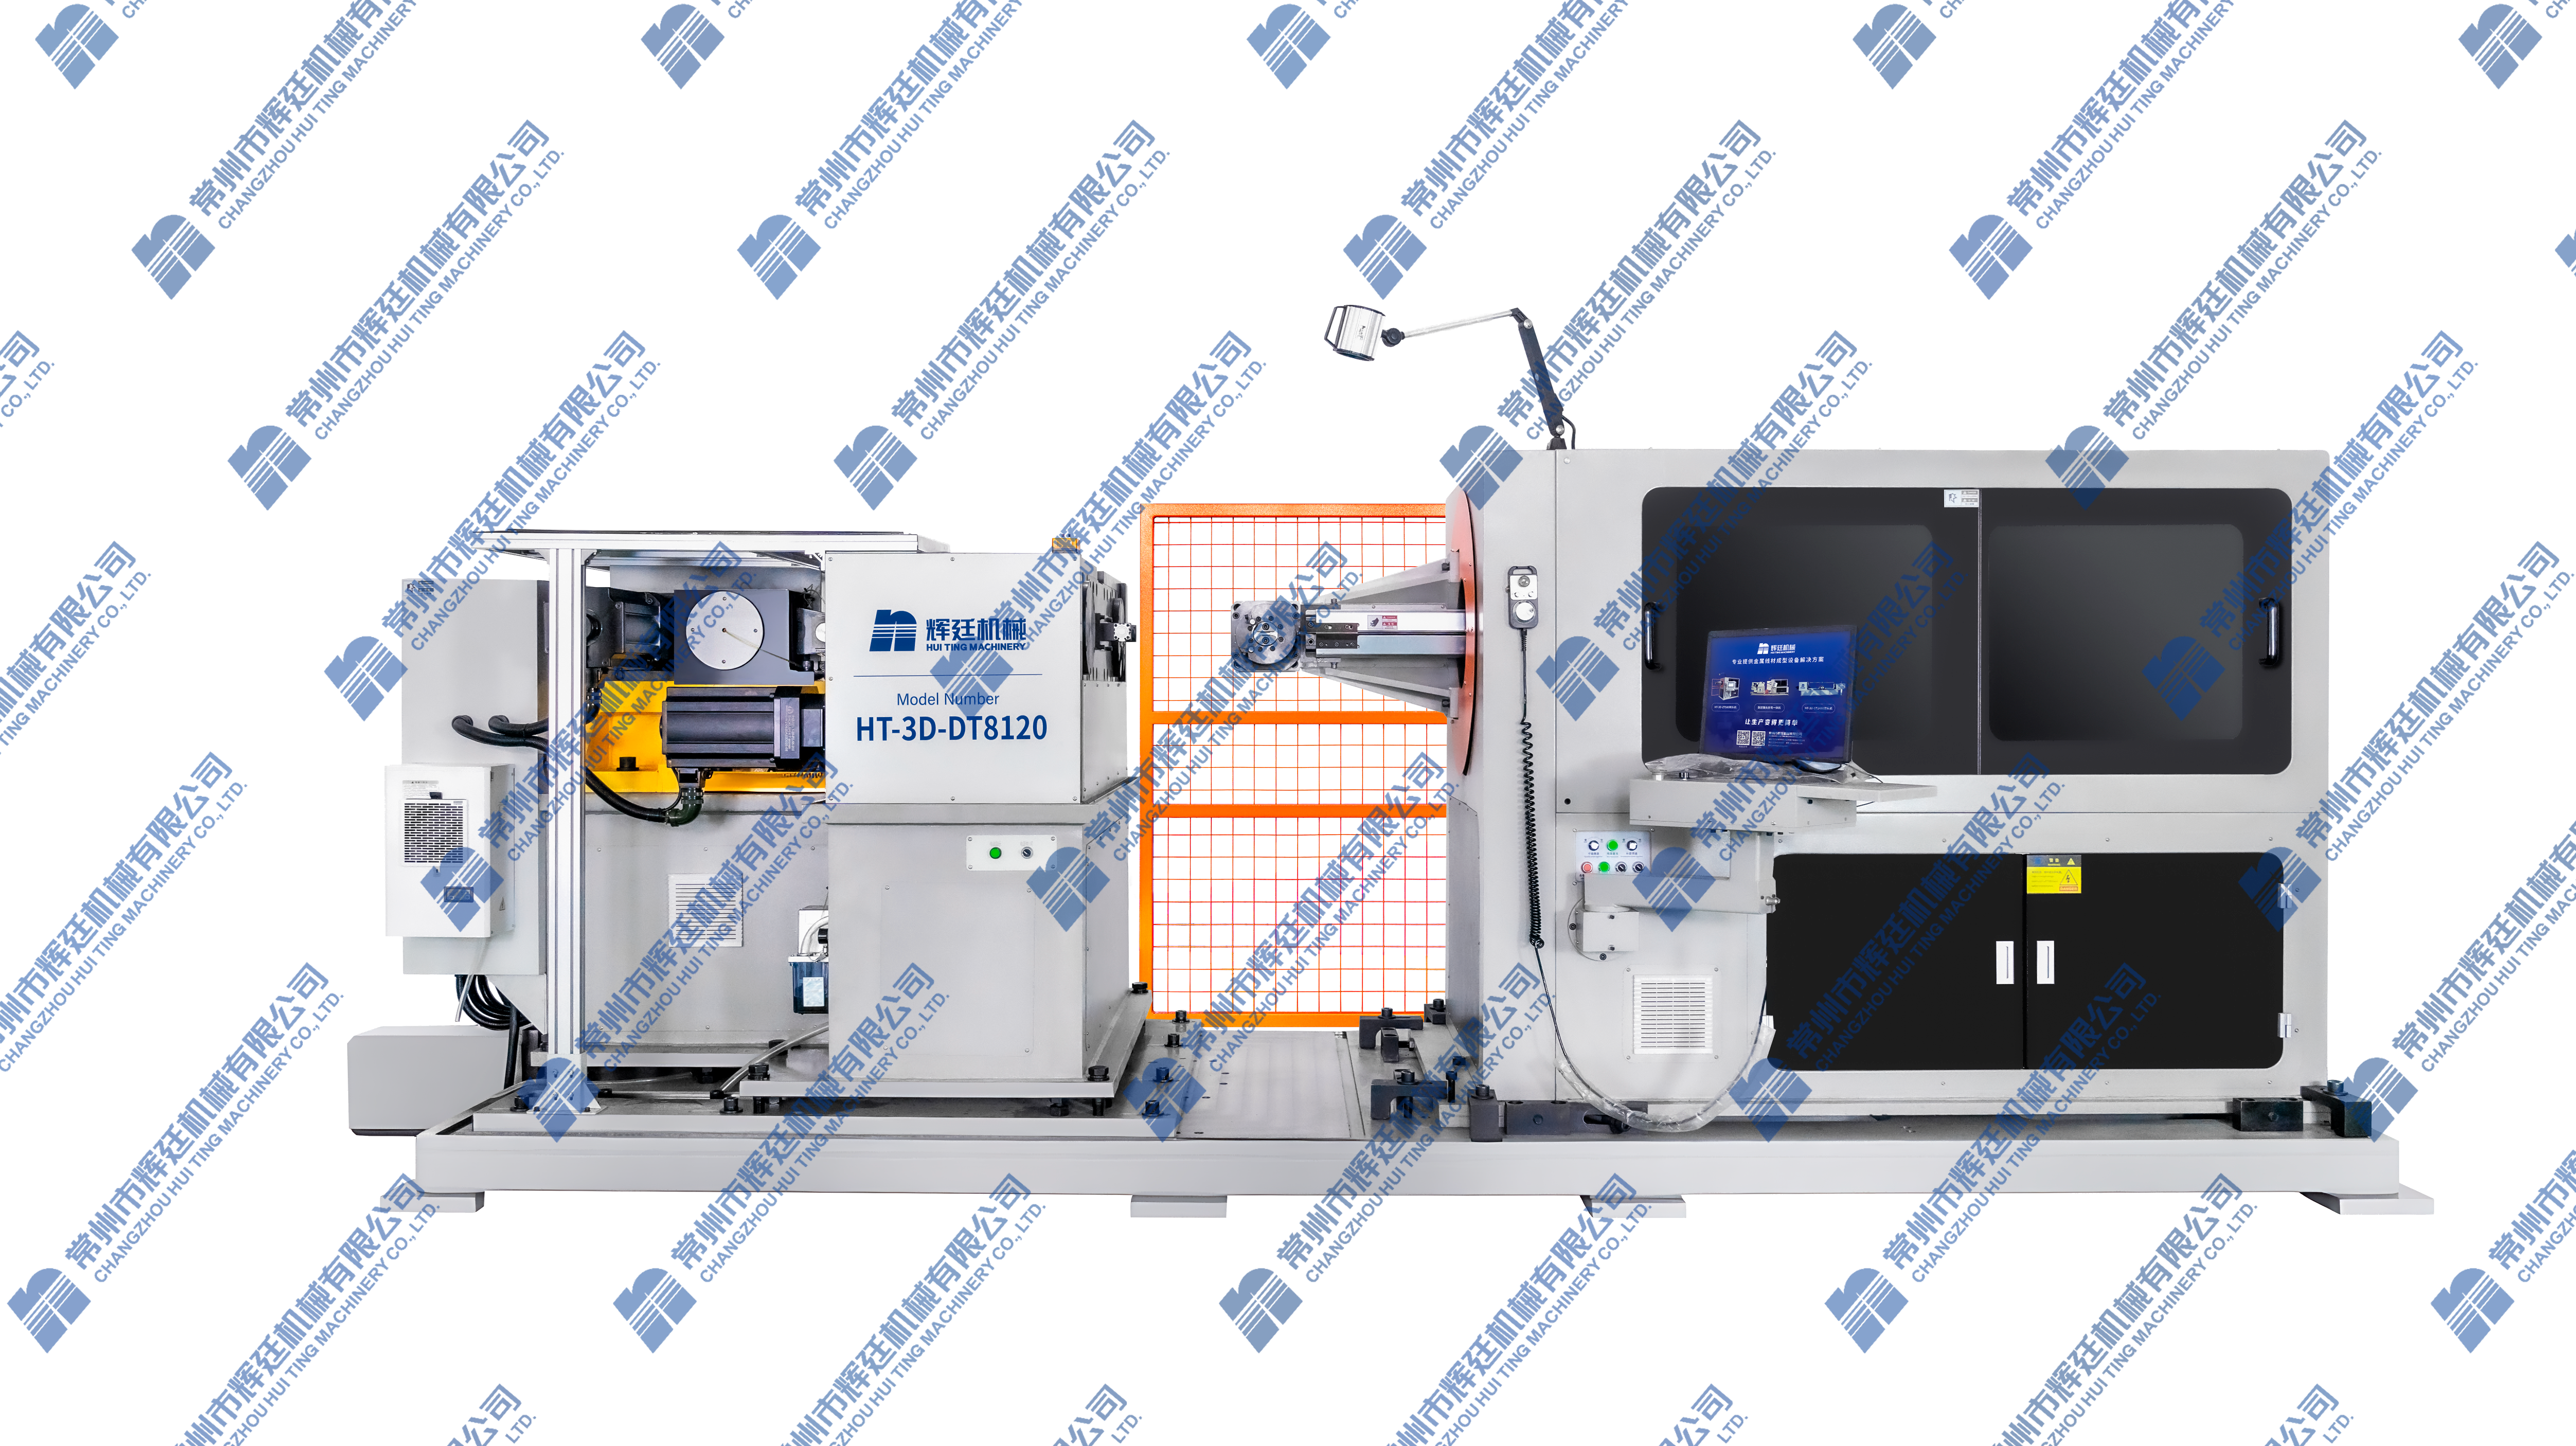
Q3:采用镦头折弯一体机生产排气管挂钩,能带来哪些可量化的生产收益?
对比传统三道分体工序,一体化成型方案的提升可直接通过生产指标量化:
| 对比维度 | 传统三道分体工序 | 数控3D镦头折弯一体机 |
|---|
| 成品尺寸公差 | ±0.3~0.5mm | ±0.15mm 以内 |
| 人均单班产能 | 8000~12000 件 | 25000~30000 件 |
| 单品种换产时间 | 2~4 小时 | 15~30 分钟 |
| 过程能力CPK | <1.33(不稳定) | ≥1.67(稳定可控) |
| 单产线占地面积 | 15~20㎡ | 6~8㎡ |
| 单产线人工配置 | 3 人 | 1人 |
整体来看,设备综合作业率可达90%以上,单位产品人工成本降低60%以上,设备综合运维成本下降约40%,同时过程可控性更强,可稳定满足IATF16949质量体系的管控要求。
Q4:不同规模的工厂,该怎么选择适合的生产工艺?
工艺升级不存在一刀切的方案,需要结合自身订单结构与客户层级匹配:
若订单以零散低端五金件为主,年产能低于50万件,且客户无明确公差要求:传统三道工序可维持生产,短期设备投入成本更低。
若核心订单为汽配类挂钩,年产能100万件以上,客户有IATF16949管控要求:数控镦头折弯一体机是更优选择,其精度稳定性、成本优势、交付能力是承接高端订单的核心门槛。
若处于业务转型期,正逐步切入汽配供应链:可先以单台一体机作为标杆产线,配套完善工艺文件与质量管控体系,逐步替代传统分体工序。
有具体产品需要评估成型方案?
欢迎带图纸来厂试机,我们为您推荐最合适的线材成型设备。
 中文版
 English


