 中文版
 English


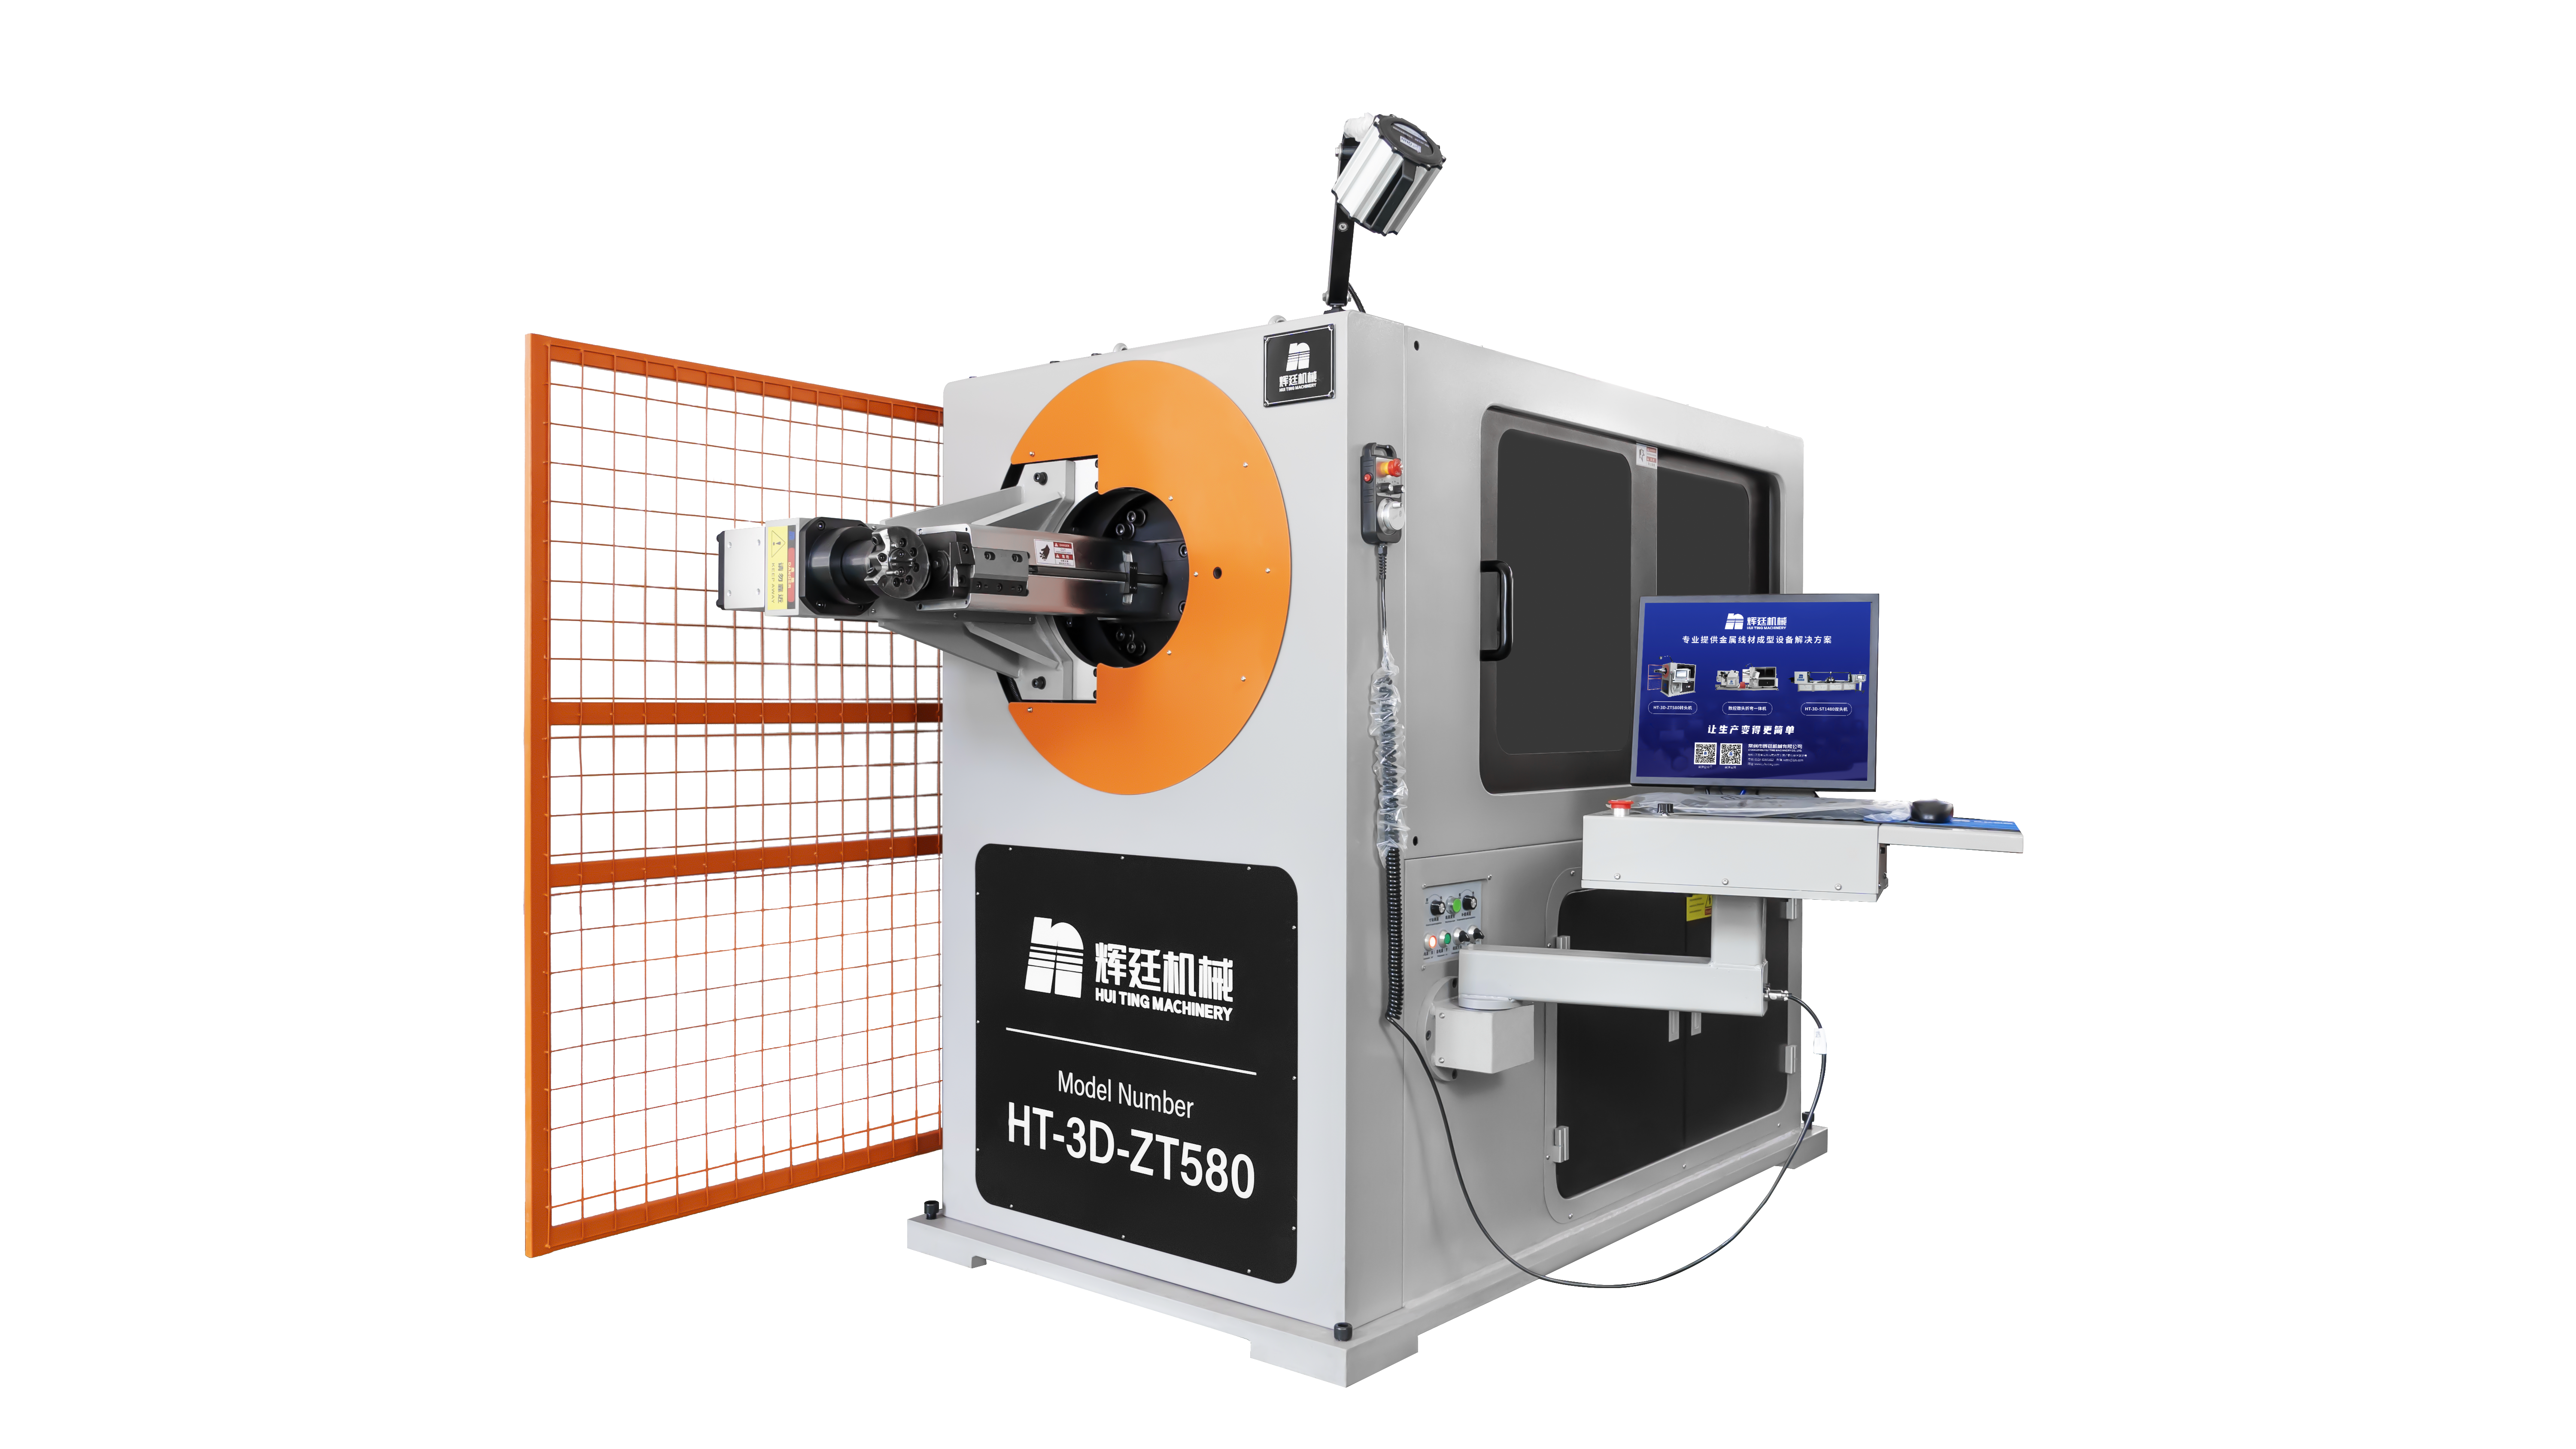
很多老板选线材成型设备,眼睛都盯着成型精度、折弯速度这些核心参数。这些当然重要,但有一个环节经常被忽略——上料。
结果设备买回来,精度没问题、速度也够,偏偏上料成了瓶颈。工人天天在那跟线材较劲,产能就是上不去。
上料不是"把线塞进去"那么简单
没在车间待过的人,觉得上料有什么难的?把线拿起来,塞进设备口,完事。
真到了车间就知道了。
粗线重。 Φ10mm以上的线材,一盘几十公斤,人工搬着上料,累不说,还容易砸手。
粗线硬。 不像细线软乎乎的,粗线有自己的脾气,你想让它直着进去,它偏要歪。
还有一个很多人不知道的问题——扁口朝向。线材截面不是完美的圆,有扁的一面。插的时候方向不对,卡料、磨损、精度偏差,全来了。
这些"小麻烦",凑在一起就是大问题。
一个专利,解决的就是这些麻烦
CN118850867B,线材上料机构及其工作方法,2024年9月申请,11月公开。
这个专利干了一件事——让上料变得"聪明"。
核心是一个叫"输送载具"的东西,上面开了容纳腔,线材插进去的时候,载具会自动调节线材侧壁的扁口朝向。
说人话:线插进去,设备自己帮你对准方向。不用工人拿个钳子掰,不用反复试插。
驱动装置带着载具移动,线材稳稳地被送进去。整个过程自动化,人只需要把线放到起始位置。
看着是个小改进,用起来差很多。
别小看上料速度,它决定了设备能跑多快
算一笔简单的账。
成型机构折一件只要5秒,但上料要花15秒。那一件的实际周期就是20秒,不是5秒。
成型再快,上料跟不上,等于白搭。
自动上料和人工上料,一天差几百件很正常。一个月下来,差的就是几万件的产能。
更重要的是安全。粗线手动上料,工人要用力推、用力掰,手就在设备口附近,一个不留神就受伤。
工伤一次,停工、赔偿、招人,哪一样不是钱?
上料自动化,省的不只是时间,还有风险。
好的设备,每个环节都有讲究
很多厂家做设备,精力全放在成型机构上。上料机构?随便凑一个能用的就行。
但真正在车间跑过的人都知道,日常使用体验好不好,往往不是由最亮眼的那个部件决定的,是由最容易出问题的那个环节决定的。
成型机构再精密,上料天天卡,工人抱怨,老板头疼。
愿意为上料机构单独申请发明专利的厂家,说明它真的在一线车间泡过。它知道工人在哪费劲、知道产线在哪卡壳、知道哪些"小事"其实是大事。
这种厂家做出来的设备,用着顺手。不是因为某个参数特别亮眼,是因为每个细节都被认真对待过。

设备好不好,连续跑一天就知道
看设备的时候,别只看它最快能折多快。
问一句:上料是自动的还是人工的?上料机构有没有专利?
然后让设备连续跑一个小时。
跑得快不算本事,跑得稳才是。中间卡几次料、停几次机、工人要干预几次,这些才是真实的使用体验。
很多设备试机的时候表现惊艳,拉回车间跑三天就原形毕露。问题往往就出在上料这种"不起眼"的环节。
选设备,别只看主角,也看看配角。

