从一卷钢丝到一个成品,一台设备中间经历了什么?
本栏目专注于线材成型设备与加工工艺的科普解答,带您了解数控弯线设备背后的结构逻辑与真实使用体验
一卷盘着的钢丝,怎么变成汽车座椅上的一根骨架?变成排气管上的一个挂钩?
很多人只看到最后折弯那一下,觉得线材成型设备就是个"折弯机"。其实从钢丝到成品,中间要走好几步,每一步都不能掉链子。今天我们就来拆解一下,这中间到底发生了什么。
第一步:放卷——让钢丝"松下来"
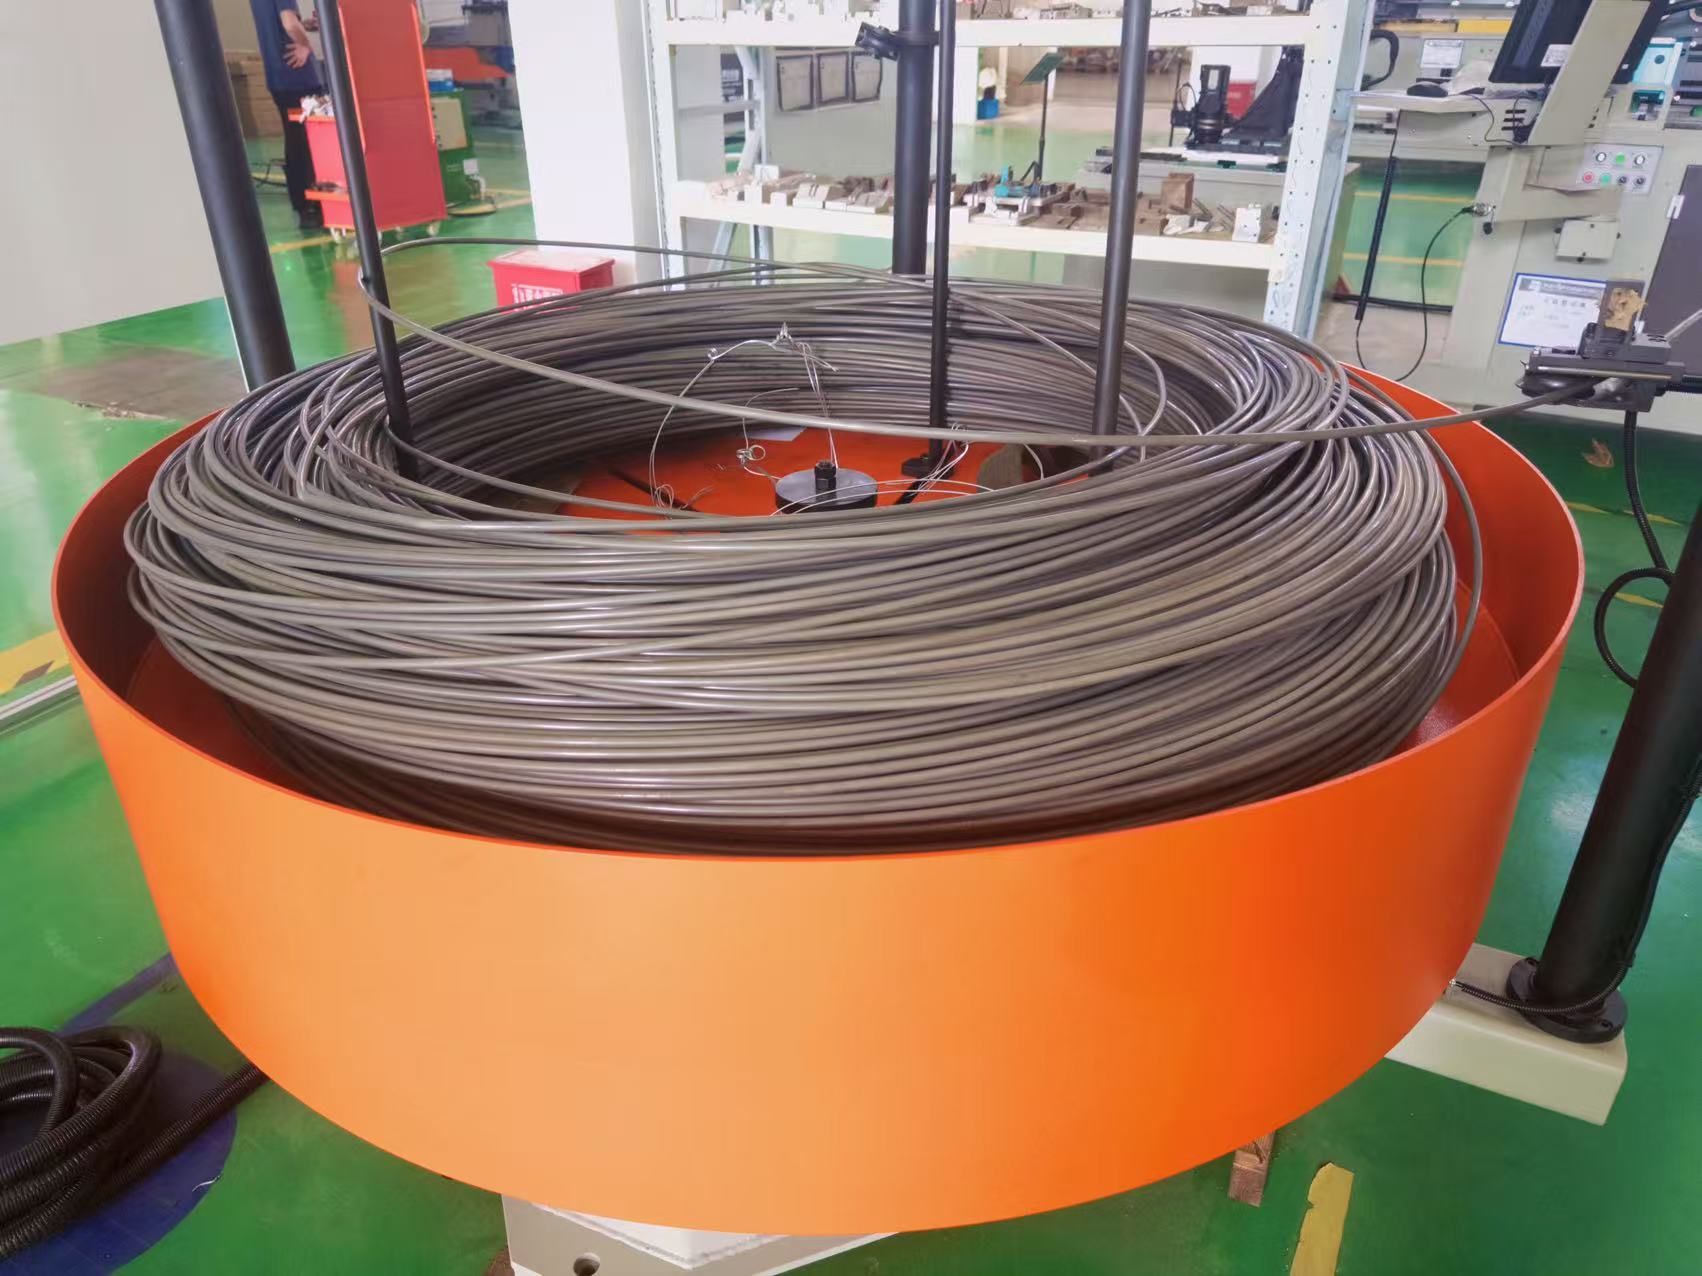
线材来料时都是盘成卷的。盘了很久的钢丝带有内应力,像一个憋着劲的弹簧,直接拉的话,要么弹回来,要么打结。
所以第一步是放卷。放卷装置不是简单地"转起来",它要精确控制张力——太紧了,线材被拉变形甚至拉断;太松了,线材堆在一起打结。张力要刚好,多一分不行,少一分也不行。
这一步做好了,后面每一步都顺;这一步做不好,后面全是麻烦。
第二步:引导+夹紧——让钢丝"走直线"
放出来的线是弯的,毕竟盘了那么久,不可能一放出来就笔直。所以需要引导装置,把弯弯曲曲的线材捋顺,让它朝着正确的方向走。
然后是夹紧装置。夹紧听着简单,其实很关键。夹不紧,送料的时候打滑——该送100mm只送了98mm,做出来的工件尺寸就不对。夹太紧,线材表面被夹出痕迹,影响外观。力道要刚好,这些细节,没在车间调过机的人根本想不到。
第三步:成型+剪切——该折的时候折,该断的时候断
线送到位了、夹紧了,接下来就是核心的成型工序。折弯、旋转、再折弯……按照设定的程序,一步步把直的线材变成需要的形状。
成型完了要切断。剪切也有讲究:切早了,还没完全成型;切晚了,多送了料,浪费。切口平不平整,直接影响下一个工件的起始位置。时机要刚好,角度要刚好。
一个工件从设备里出来,看着就几秒钟的事,背后是放卷、引导、夹紧、送料、成型、剪切好几个环节的精准配合。
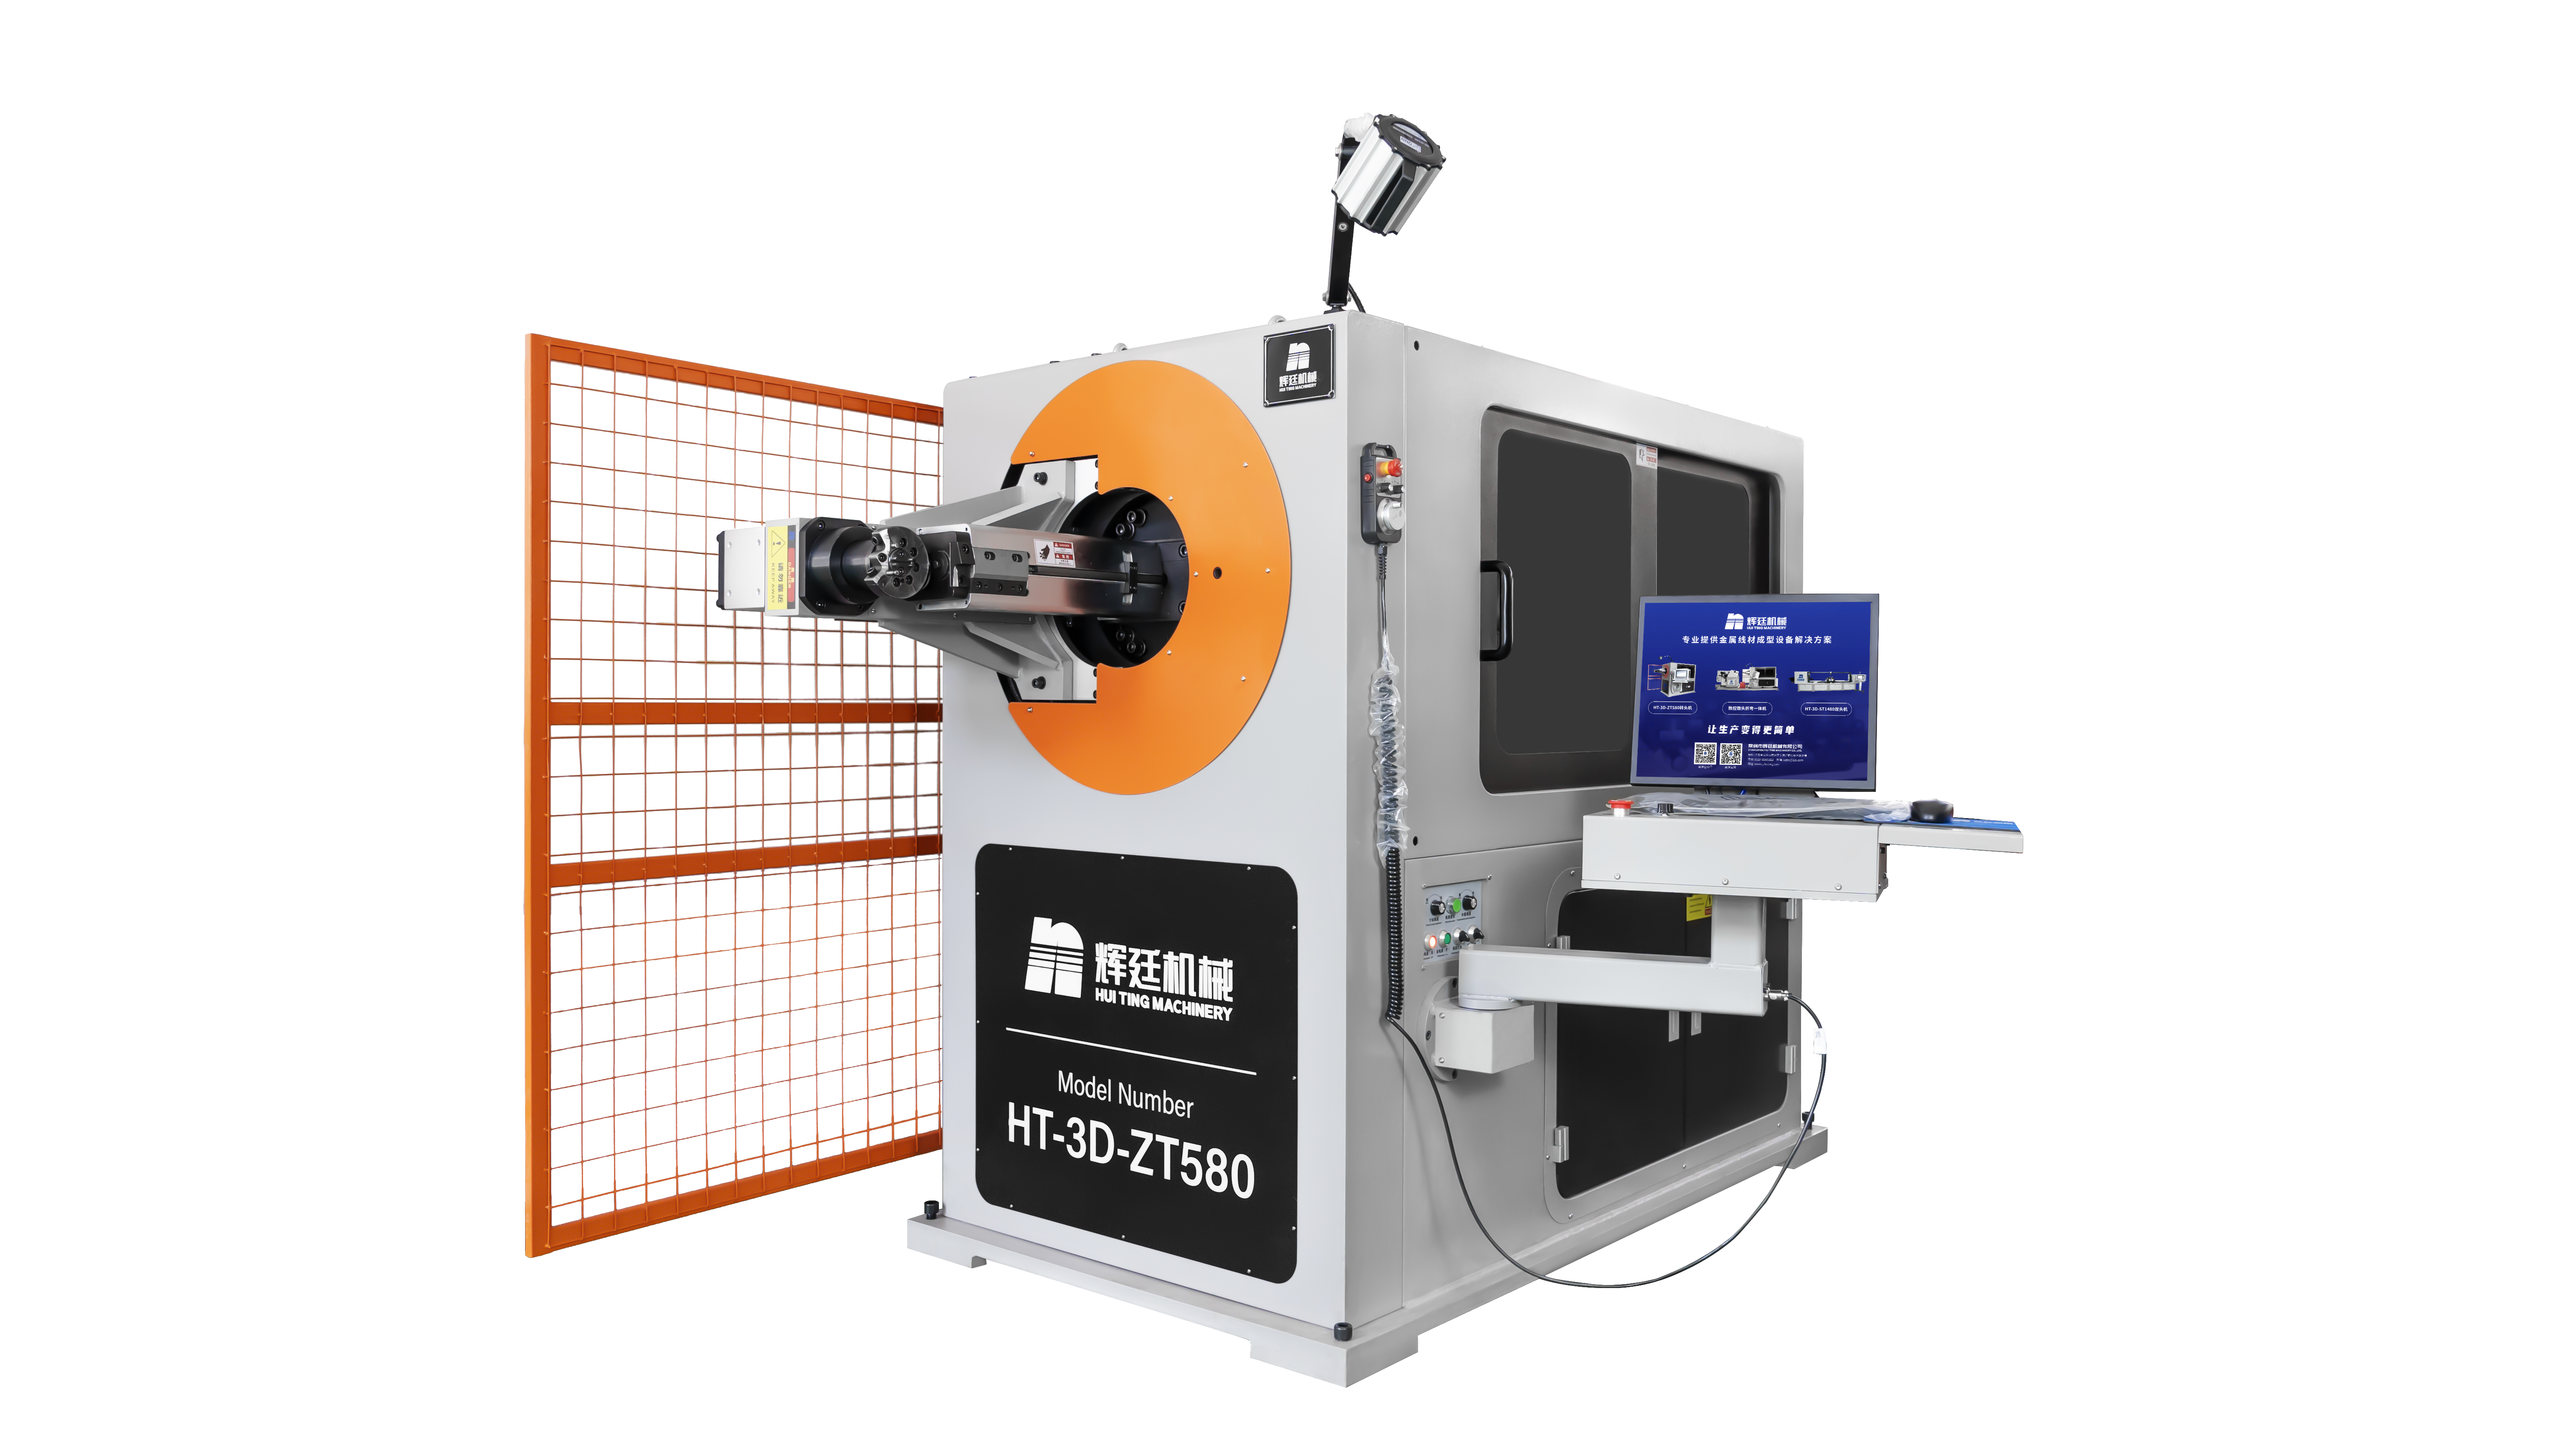
一个专利,把这些环节串成了系统
专利号:CN117564191B
一种线材成型加工设备及加工方法,2024年1月申请,4月公开。
这个专利厉害在哪?它不是只保护某一个部件,它保护的是一整套——从放卷装置、引导装置、夹紧装置,到剪切装置,完整的加工方法。
很多设备是"攒"出来的:放卷机构买A家的,夹紧装置用B家的,成型部分自己改一改,拼在一起能用就行。但这个专利里的设备,从放卷到剪切,每一个环节都是统一设计、统一配合的,不是东拼西凑,是一套协同工作的系统。
这两者的区别,用三个月就知道了。
一体化的好处,只有用过的人才懂
攒出来的设备,刚用的时候可能也没问题,但时间一长,毛病就来了:放卷张力和送料速度不匹配,偶尔卡一下;夹紧装置和剪切装置时序对不上,切口有时深有时浅。出了问题,查都不好查——不知道是哪个部件的锅,找A家A家说是B家的问题,找B家B家说是A家的问题。
一体化设计的设备就没这个烦恼。各个环节都是自己设计的,配合度高,出了问题知道查哪;调试的时候一次到位,不用在几个供应商之间来回踢皮球。更重要的是,因为是一套系统,后续升级优化也方便——改一个参数,整个流程联动调整,不用一个部件一个部件地折腾。
买设备不是买一堆零件拼在一起,是买一套能稳定干活的系统。这中间的差距,用了才知道。
最后说句实在话
看设备的时候,别只问"能折多大线径""速度多快"。多问几句:放卷是你们自己设计的吗?夹紧和送料是联动的吗?整个加工流程有没有专利保护?
这些问题的答案,比参数表上的数字更能说明一台设备的真实水平。参数可以标得好看,但一套从放卷到剪切都经过深思熟虑的系统,是标不出来的,只能用出来。
做制造业,最终拼的不是谁的参数表漂亮,是谁的设备能在车间里连续跑、不出幺蛾子。
 中文版
 English


